Las entidades federativas más expuestas al nearshoring registraron un incremento de 5.2 puntos porcentuales en la producción manufacturera y de 11.4 puntos porcentuales en la inversión extranjera directa entre 2020 y 2023, según un estudio académico publicado en Scielo. El efecto sobre el empleo fue positivo, aunque no estadísticamente significativo. La inversión se movió más rápido que la capacidad de dirección llamada a sostenerla.
Ese desfase es el punto ciego de la gerencia de manufactura en México. Una planta se gana con maquinaria, pero se sostiene con operadores expertos que saben cómo se comporta el proceso cuando algo se sale del estándar, y con mandos capaces de traducir estándares globales a un turno local. Cuando ese conocimiento se va antes de que exista un reemplazo capacitado, el costo aparece en calidad, en horas extra y en entregas incumplidas.
Lo que sigue es una lectura ejecutiva de la función: qué decide, cómo se organiza por área, qué competencias la distinguen, qué indicadores la conectan con el resultado financiero y qué conviene revisar antes de ampliar capacidad.
Qué hace la gerencia de manufactura y por qué pesa en el negocio
En 2024 las industrias manufactureras generaron 21.5% del Valor Agregado Bruto nacional, la participación más alta entre los principales sectores económicos, por encima del 20.0% del comercio mayorista y minorista, de acuerdo con INEGI. El sector concentró además 18.8% de las ocupaciones remuneradas dependientes de la razón social, dentro de un total de 39,653,160 puestos de trabajo remunerados que crecieron 0.9% en el año.
La planta moderna combina automatización y trabajo calificado en la misma línea, y ahí se decide buena parte de esa aportación al valor:
La función traduce la estrategia de producción en una operación que se repite igual todos los días. Sus decisiones sobre capacidad instalada, programación de turnos, mantenimiento, calidad, automatización y desarrollo de supervisores llegan al margen y a la reputación, no solo al piso de planta.
Piense en la operación como una cadena de engranes: cuando uno falla, no se detiene ese engrane, se detiene el flujo completo, y el costo reaparece como entrega incumplida, reproceso o prima dominical.
El rol no sustituye a la gerencia de operaciones corporativa, que fija políticas, presupuestos y prioridades entre plantas, ni a la ingeniería de procesos, que diseña la ruta y los parámetros. Ejecuta ese diseño con la gente y los activos disponibles y devuelve información a las otras dos. El liderazgo operativo se juega en ese punto de contacto, y de ahí se desprenden los cuatro temas que ordenan este análisis: responsabilidades por área, competencias, indicadores y criterios de expansión.
Responsabilidades clave por área de la planta
Cada área de la planta tiene un responsable, un indicador y una consecuencia. La siguiente tabla ordena las funciones que la dirección de manufactura debe poder explicar en una sola reunión de resultados.
| Área | Responsabilidad principal | Indicador de control | Impacto en el negocio |
|---|---|---|---|
| Producción | Cumplir volumen, turnos y capacidad instalada | Unidades buenas por hora | Costo unitario y cumplimiento de entregas |
| Calidad | Asegurar conformidad desde la primera pasada | Rendimiento de primera pasada (FPY) | Reprocesos, devoluciones y reputación |
| Mantenimiento | Mantener activos disponibles y confiables | Disponibilidad de equipos (OEE) | Paros no planeados y costo de mantenimiento |
| Seguridad y normatividad | Cumplir programas de mantenimiento y capacitación | Equipos con mantenimiento vigente y cobertura de capacitación | Accidentes, sanciones e interrupciones |
| Talento y capacitación | Cubrir puestos críticos y certificar supervisores | Posiciones críticas con dos operadores habilitados | Continuidad operativa, calidad y retención |
| Cadena de suministro | Coordinar materiales, proveedores y logística | Entrega completa a tiempo (OTIF) | Cumplimiento contractual y capital de trabajo |
| Ingeniería y mejora continua | Rediseñar procesos e integrar nuevas tecnologías | Tiempo de ciclo y tasa de defectos | Margen y escalabilidad de la operación |
| Comercio exterior (IMMEX) | Cumplir requisitos documentales y de exportación | Cumplimiento documental y entregas al extranjero | Contratos internacionales y acceso a mercados |
Seguridad y normatividad como sistema de gestión
La NOM-006-STPS exige que los centros de trabajo cuenten con un programa específico para revisar y mantener la maquinaria utilizada en el almacenamiento y manejo de materiales, además de conservar registros de su ejecución.
También obliga a documentar procedimientos de instalación, operación y mantenimiento conforme a los manuales del fabricante o proveedor, y a reforzar la capacitación y el adiestramiento por lo menos cada dos años, o antes si se incorpora maquinaria nueva, cambian los procedimientos o se modifican las áreas de operación.
Ese calendario normativo se integra a la planeación de producción, no se agenda fuera de ella. Un paro por inspección no programada cuesta lo mismo que un paro por falla.
Regla de control: medir solo incidentes ocurridos deja pasar el riesgo. Monitoree el porcentaje de equipos con mantenimiento vigente, la cobertura de capacitación, los hallazgos corregidos y los días de atraso de cada acción.
Para que esa disciplina no dependa de la memoria de una persona, conviene documentarla con cómo aplicar el ciclo PDCA y asignar responsable, fecha y verificación a cada hallazgo. El incumplimiento no solo genera accidentes: abre investigaciones, sanciones e interrupciones que erosionan la confianza del cliente y la permanencia del personal.
Competencias que distinguen a un gerente de manufactura
La diferencia entre un gerente de producción y un gerente de manufactura aparece cuando el proceso se sale del estándar. Estas son las competencias que separan a uno del otro, con la señal que permite observarlas en una entrevista o en un comité de talento.
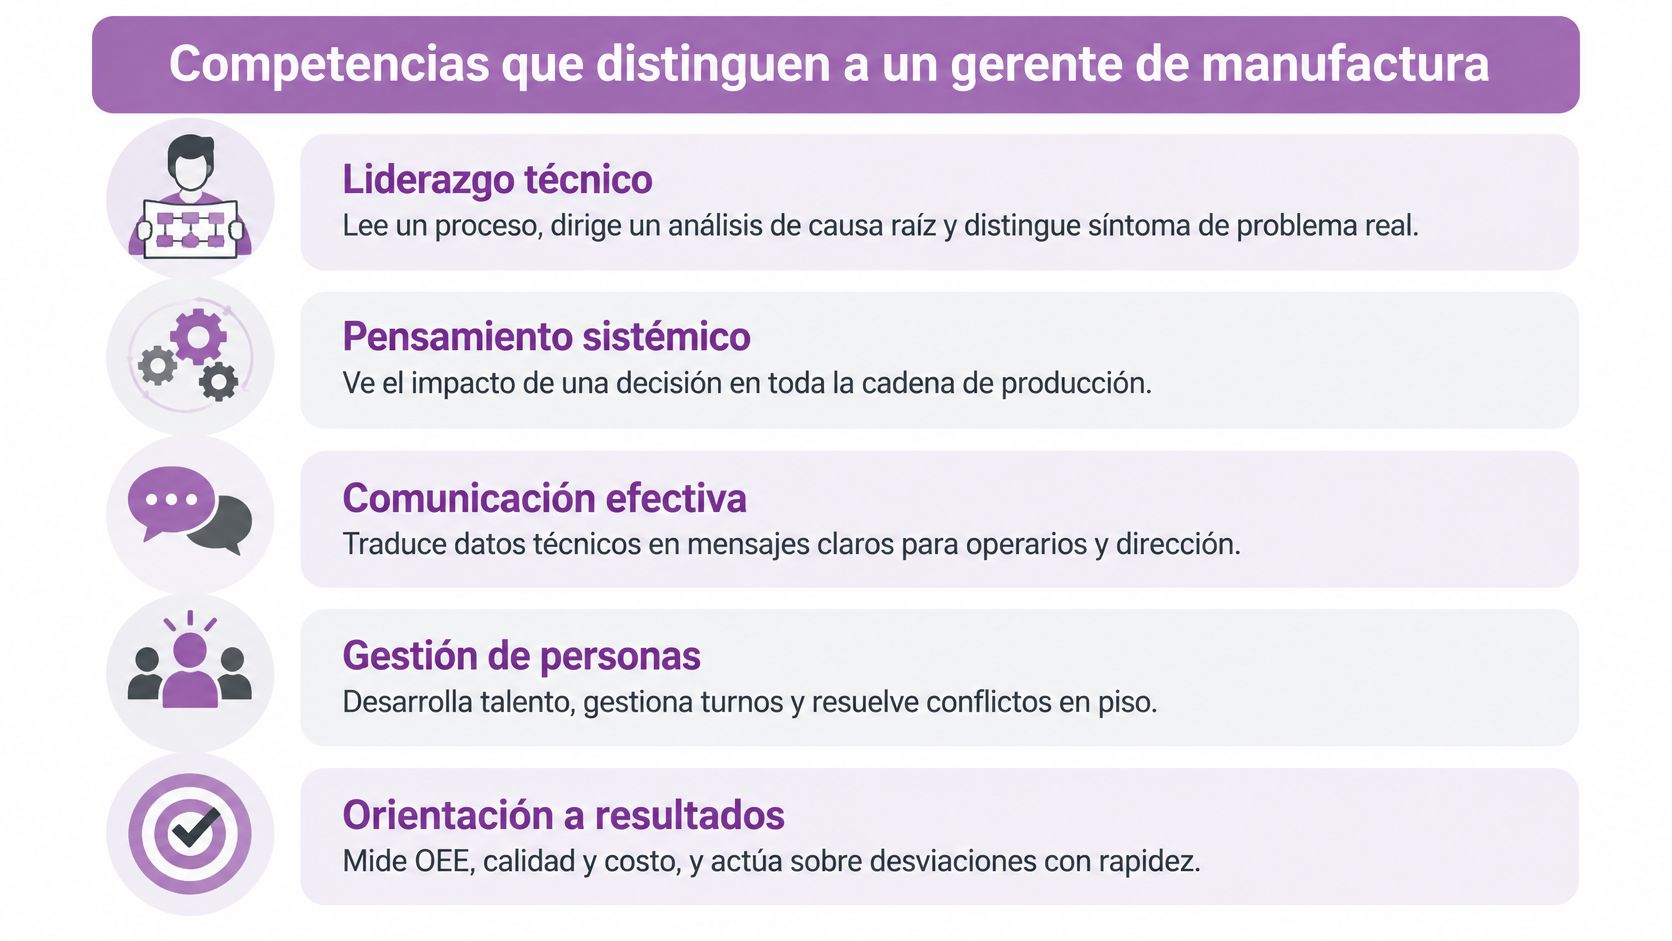
- Liderazgo técnico. Conduce un análisis de causa raíz y distingue síntoma de causa. Señal observable: explica por qué una pieza salió fuera de tolerancia sin abrir el reporte.
- Gestión de la capacidad laboral. Trata la plantilla como variable de productividad. Señal observable: sabe cuántas estaciones tienen un solo operador habilitado.
- Lectura financiera. Conecta costo unitario, margen por línea y criterios de inversión con la operación. Señal observable: defiende o rechaza un proyecto con retorno y disponibilidad de equipos, no con entusiasmo técnico.
- Gestión del cambio. Introduce tecnología sin perder control del proceso. Señal observable: define quién adopta primero y cómo se mide la adopción.
- Coordinación regional. Alinea operaciones, ingeniería, compras, mantenimiento y las áreas de seguridad, salud y medio ambiente en una misma decisión.
La capacidad laboral merece atención propia. En agosto de 2025 los establecimientos IMMEX reportaron 3,177,061 personas ocupadas y 614.1 millones de horas trabajadas, con caídas interanuales de 3.4% y 6.8% respectivamente; en las unidades manufactureras las horas bajaron 7.7% y el personal subcontratado 26.4%, según INEGI.
Separar cada semana horas disponibles por célula, horas efectivamente productivas y unidades buenas por hora revela la pérdida de capacidad antes de que llegue al estado de resultados.
Ninguna de estas competencias se valida con la trayectoria del candidato. Se validan con evaluaciones de liderazgo aplicadas a criterios observables y con un mapa de competencias de liderazgo y sucesión operativa que nombre reemplazos antes de que la vacante exista.
Indicadores que conectan la planta con el resultado financiero
En octubre de 2025 existían 6,522 establecimientos IMMEX, de los cuales 5,225 eran manufactureros; sus ingresos sumaron 730,001 millones de pesos, las unidades manufactureras generaron 90.7% de ese total y el 60.6% provino del mercado extranjero, frente al 39.4% nacional, según INEGI. Con esa mezcla de ingresos, un fallo de calidad, entrega o trazabilidad en una planta mexicana llega al contrato internacional.
El tablero solo sirve si el significado de cada sigla está cerrado. OEE es la efectividad global de los equipos y combina disponibilidad, rendimiento y calidad.
FPY, o rendimiento de primera pasada, mide las piezas conformes sin reproceso. OTIF cuenta los pedidos completos entregados en fecha. IMMEX designa al programa de Industria Manufacturera, Maquiladora y de Servicios de Exportación.
| Indicador | Qué mide | Efecto en el negocio |
|---|---|---|
| OEE | Disponibilidad, rendimiento y calidad de la línea | Paros no planeados y costo unitario |
| Rendimiento de primera pasada (FPY) | Piezas conformes sin reproceso | Reprocesos, devoluciones y tiempo de entrega |
| Entrega completa a tiempo (OTIF) | Pedidos completos y entregados en fecha | Penalizaciones y continuidad de contratos |
| Días de inventario | Capital de trabajo inmovilizado en materiales y producto terminado | Liquidez y capacidad de respuesta a la demanda |
| Horas productivas por célula | Horas efectivamente dedicadas a producción | Costo de capacidad ociosa y horas extra |
| Rotación de operadores críticos | Salidas en puestos con una sola persona capacitada | Costo de reemplazo y riesgo de paro |
OEE, FPY y OTIF explican costo unitario, devoluciones y penalizaciones. La rotación de operadores críticos explica otra cosa: la planta pierde capacidad cuando se va la única persona capacitada en un puesto y todavía no hay reemplazo listo.
El paro y el incumplimiento aparecen antes que la partida de reemplazo en el estado de resultados. Por eso la gerencia de manufactura responde por la capacidad laboral y por la continuidad operativa, no solo por el volumen producido.
Límite de escalamiento: active un análisis de causa raíz cuando el rendimiento de primera pasada se deteriore por encima del umbral histórico de la línea, o cuando el OTIF comprometa la ventana de embarque.
Para evaluar una expansión, el costo salarial es el criterio más débil. Conviene priorizar la densidad de proveedores, la estabilidad de la fuerza laboral, la capacidad de respuesta ante variaciones de demanda y la madurez de los sistemas de calidad.
Automatización y nearshoring sin perder talento técnico
Automatizar sin rediseñar puestos, turnos y capacitación deja la línea expuesta justo cuando sale el operador que sostiene el proceso.
Una línea de ensamble automatiza dos estaciones de soldadura. La inversión se justifica con tiempo de ciclo y repetibilidad. Seis meses después se va el operador que conocía las tolerancias.
Nadie más distingue una desviación real de una variación normal. El robot sigue en marcha. La continuidad se rompe porque el conocimiento se retiró antes de que existiera un reemplazo capacitado.
El paso de técnicos tradicionales a mantenimiento predictivo, control con PLC, robótica y análisis de causa raíz no cabe en un curso suelto. Exige trayectorias, práctica supervisada y reconocimiento formal del nuevo nivel de competencia, como se detalla en automatización inteligente y gestión del talento.
La diferencia entre una automatización que mejora la productividad y otra que solo desplaza conocimiento está en cruzar dos lecturas. Del lado del resultado: OEE, costo unitario y calidad. Del lado de la capacidad laboral: rotación, horas de capacitación, polivalencia, accidentes, ausentismo y transferencia de conocimiento documentada.
La automatización mejora el desempeño de las pymes manufactureras solo cuando la confiabilidad del proceso y el control administrativo ya están en su lugar. Tecnología sobre un proceso inestable no produce ese resultado.
En nearshoring, el agua y la capacidad eléctrica suelen condicionar si un sitio puede crecer. Esa restricción obliga a resolver el sitio con operaciones, mantenimiento, ingeniería, seguridad, salud y medio ambiente, compras y sostenibilidad en la misma decisión. Sin técnicos listos para el nuevo proceso, la capacidad instalada no se convierte en continuidad operativa.
Antes de firmar la orden de compra de un robot, responda quién es el operador experto que transferirá su conocimiento y en qué plazo quedará documentado.
Confirmar el liderazgo de planta antes de la próxima expansión
El liderazgo se pone a prueba cuando la presión expone patrones que nadie cuestionó a tiempo. Antes de sumar capacidad, el costo alto suele ser otro: perder operadores expertos antes de que existan reemplazos capacitados.
Tres verificaciones se responden con evidencia, no con percepción:
- ¿Cada estación crítica tiene al menos dos operadores habilitados y un tiempo medido de reemplazo?
- ¿Existe un sucesor identificado y evaluado para el gerente de planta, o la posición depende de una sola persona?
- ¿El tablero incluye OEE, rendimiento de primera pasada y OTIF con responsables asignados y límites de escalamiento?
Una estación crítica con un solo habilitado concentra el conocimiento del proceso. Si esa persona sale, calidad, ritmo y entregas quedan en alguien que todavía no está listo. Sin sucesor evaluado, el volumen nuevo llega sin mando que sostenga producción, mantenimiento y personal.
OEE, primera pasada y OTIF, con responsable y límite de escalamiento, convierten la desviación en una decisión: productividad, retención del saber técnico y reputación de entrega.
La gerencia de manufactura es el punto donde productividad, talento y cumplimiento se cruzan. Su desempeño se mide en el resultado del negocio, no solo en la planta.
Las decisiones de capacidad se presupuestan. La disponibilidad de líderes capaces de sostenerlas queda fuera de esa cuenta. En esa brecha se apoya la lectura de
nearshoring y talento directivo, y ahí SHORE ha guiado a más de 38,599 ejecutivos en México.
La evaluación de liderazgo y la sucesión de mandos operativos se anticipan con la misma disciplina con que se planea un turno. SHORE acompaña a empresas medianas y grandes en la evaluación de competencias de liderazgo, la búsqueda ejecutiva de perfiles industriales y la continuidad de posiciones críticas en operaciones de manufactura en México. Para revisar cómo se ve su estructura de liderazgo de planta antes de la próxima expansión, visite
SHORE y agende una conversación en nuestra página de contacto.